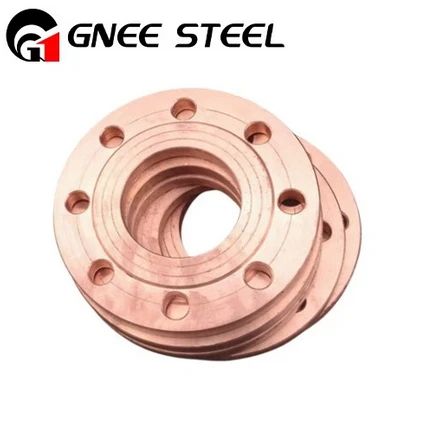
1. Каковы основные конструктивные характеристики и стандартные спецификации медно-никелевых накладных-фланцев и в каких случаях они наиболее подходят?
Медно-никелевый фланец-на фланце (фланец SO) характеризуется отверстием, внутренний диаметр которого немного превышает внешний диаметр соединительной трубы. Труба «вставляется» в это отверстие, а затем приваривается угловыми -приварками как на внутренней поверхности ступицы, так и снаружи к ступице фланца. Эта конструкция соответствует размерному стандарту ASME B16.5 и изготовлена из материалов Cu-Ni, соответствующих таким стандартам, как ASTM B171 (пластины) или ASTM B283 (поковки).
К его определяющим характеристикам относятся:
Легкость выравнивания: скользящая-конструкция упрощает первоначальную установку-, поскольку труба само-центрируется внутри отверстия фланца. Это особенно выгодно при установке на местах или в системах с многочисленными соединениями.
Более низкая стоимость изготовления: по сравнению с фланцами с приварной шейкой, фланец Slip-On требует менее точной подготовки конца трубы (на начальном этапе не требуется фаска) и, как правило, требует меньше материала, что делает его более экономичным выбором.
Уменьшенная общая длина сборки: фланец скользит по трубе, поэтому втулка не увеличивает длину системы, как это делает шейка фланца со сварной шейкой.
Соответствующие приложения:
Скользящие-фланцы наиболее подходят для низкого-до-умеренного давления и не-циклической эксплуатации в системах Cu-Ni. Идеальные варианты использования включают в себя:
Коммуникационные трубопроводы морской воды низкого-давления: для охлаждающей воды на судне, трубопроводов противопожарной воды (где давление контролируется) и коллекторов балластной системы.
Линии технологического и приборного воздуха в морской среде, где требуется устойчивость к коррозии, но давление умеренное.
Трубопроводы инженерных систем здания: для линий забора и отвода морской воды-большого диаметра на прибрежных объектах.
Не-критические статические системы: тепловое расширение, вибрация и усталостные нагрузки минимальны.
Их не рекомендуется использовать в тяжелых циклических нагрузках, в системах с высоким-давлением или в условиях значительных колебаний температуры из-за концентрации напряжений, присущих двойным угловым сварным швам.
2. Каковы основные конструктивные и-связанные с коррозией недостатки конструкции скользящего-фланца при использовании с медно--никелевыми сплавами, особенно по сравнению с фланцами с приварной горловиной?
Удобство фланца Slip-On связано с особыми инженерными компромиссами, которые подчеркнуты использованием пластичного,-стойкого к коррозии материала, такого как Cu-Ni:
Структурные недостатки:
Концентрация напряжений. Путь нагрузки от трубы к фланцу проходит через два перпендикулярных угловых сварных шва, что приводит к резкому изменению жесткости. Это приводит к высоким коэффициентам концентрации напряжений, что делает соединение более восприимчивым к усталостному разрушению под действием изгибающих моментов или термоциклирования. Стыковой сварной шов фланца с приварной горловиной обеспечивает постепенный переход, плавно распределяя напряжение.
Более низкое номинальное давление. При том же номинальном размере и материале номинальное давление скользящего-фланца обычно составляет лишь примерно 2/3 от номинального давления фланца с приварной горловиной. Это связано с использованием угловых сварных швов и зазора между трубой и отверстием фланца.
Подверженность деформации: более тонкая ступица и двойная сварка могут привести к большей деформации (деформации) во время процесса сварки, если ее не тщательно контролировать, что потенциально может поставить под угрозу плоскостность уплотняемой поверхности.
Слабые стороны,-связанные с коррозией:
Внутренняя щель. Самым критичным недостатком является неизбежный кольцевой зазор между внешним диаметром трубы и внутренним отверстием фланца. Этот зазор, обычно составляющий 1,5-3 мм, представляет собой идеальную щель. В стоячей морской воде или морской воде с низким-протоком эта область теряет кислород, что приводит к агрессивной щелевой коррозии, которая может поразить как наружный диаметр трубы, так и внутренний диаметр фланца изнутри, скрыто от глаз. Это основной вид отказа фланцев Cu-Ni Slip-On.
Удвоение зон термического воздействия-сварки (ЗТВ): два угловых сварных шва создают на трубе две отдельные ЗТВ. Термические циклы могут локально изменить микроструктуру, потенциально делая эти окружные полосы более уязвимыми для избирательной коррозии, если они не будут должным образом обработаны после-сварки.
Турбулентность и эрозия. Внутренняя ступенька в месте соединения трубы-с-фланцем нарушает плавный поток, создавая турбулентность, которая может привести к локальной эрозии-коррозии, особенно в системах с высокой-скоростью.
3. Каковы важные процедуры сварки, герметизации и установки, уникальные для обеспечения надежного медно--никелевого скользящего-фланцевого соединения?
Устранение недостатков, присущих Cu-Ni Slip-On фланцу, требует строгого процедурного контроля:
Процедура сварки:
Управление корневым зазором: перед выполнением внешнего углового шва необходимо сначала загерметизировать внутреннюю щель. Это делается путем применения небольшого сварного шва с полным-проваром на стыке конца трубы и ступицы фланца изнутри. Этот сварной шов должен быть выполнен с высокой точностью (с использованием GTAW), чтобы полностью расплавить корень и устранить щель.Пропуск сварного шва внутреннего уплотнения является серьезной ошибкой при установке.
Контролируемое тепловложение. Как внутренний сварной шов, так и внешний угловой шов должны выполняться с низким тепловложением (стринговые валики, контролируемая температура между проходами).<150°C/300°F) to minimize distortion and HAZ size.
Присадочный металл: используйте совместимый присадочный материал, например ERNiCu-7 (монель 60) или соответствующую ему медно-никелевую проволоку, обеспечивающую необходимую текучесть и коррозионную стойкость.
Герметизация щели (альтернативный метод). Если внутренняя сварка невозможна (например, при небольших диаметрах), перед окончательной сваркой в кольцевой зазор можно ввести утвержденный состав для герметизации щели (эпоксидная смола, устойчивая к высоким-температурам и морской воде-) через небольшое просверленное отверстие. Это второстепенное, менее-предпочтительное решение.
Установка и выравнивание:
Глубина вставки трубы: Трубу следует вставлять до тех пор, пока она не окажется заподлицо с поверхностью фланцевой втулки. Распространенной ошибкой является вставка слишком глубоко, что препятствует надлежащему внутреннему уплотнению.
Прихваточная сварка для выравнивания: используйте минимальное количество прихваток (4 позиции), чтобы сохранить выравнивание перед выполнением полного сварного шва. Перед окончательной сваркой проверьте параллельность поверхности фланца участку трубы.
Обработка после сварки: после сварки узел необходимо протравить и пассивировать, чтобы удалить тепловой оттенок и восстановить равномерную защитную оксидную пленку над сварным швом и ЗТВ. Шлифование внешнего края сварного шва до гладкого контура снижает концентрацию напряжений.
4. Как производительность и совокупная стоимость владения (TCO) Cu-Ni Slip-On Flange сравниваются с Cu-Ni приварным воротниковым фланцем в системе охлаждения морской водой?
Этот выбор представляет собой классический компромисс между капитальными затратами и эксплуатационными расходами/рисками-.
Первоначальная стоимость (CAPEX): фланец Slip-On является явным победителем. Затраты на материалы ниже (меньше массы поковки), а монтажные работы обычно выполняются быстрее и требуют меньше навыков сварщика, чем прецизионная стыковая сварка. Для крупных проектов с сотнями фланцев эта экономия существенна.
Долгосрочная-эффективность и риск (OPEX):
Надежность: фланец с приварной горловиной значительно превосходит его. Его превосходная усталостная прочность, отсутствие внутренних щелей и плавный переход напряжений делают его выбором по умолчанию для критически важных систем с высокой-надежностью, таких как охлаждение морской водой морских платформ или силовые установки военно-морских сил. Риск отказа у него существенно ниже.
Осмотр и техническое обслуживание: Стыковой сварной шов фланца с приварной горловиной можно полностью рентгенографировать для проверки целостности. Сложную геометрию сварного шва внутреннего уплотнения Slip-сложно проверить не-неразрушающим способом. Скрытая щель в Slip-On — это постоянное место коррозии, за которым невозможно следить.
Время простоя системы: выход из строя скользящего-фланцевого соединения часто требует вырезания и замены целого участка трубы. Фланец с приварной горловиной можно просто отвинтить.
Вердикт по совокупной стоимости владения: для не-критических, легкодоступных систем с низким-давлением, где первоначальный бюджет является основным фактором, фланцы Slip-On предлагают эффективное решение с более низкой-ССВ. Для любого критического,-давления, циклического или труднодоступного--обслуживания (например, под водой, внутри резервуаров) более высокая начальная стоимость фланца с приварной горловиной во много раз оправдана значительно меньшим риском отказа, меньшим объемом технического обслуживания и более длительным сроком службы, что приводит к более низкой реальной совокупной стоимости владения.
5. Какие конкретные проверки и проверки качества являются первостепенными для вновь изготовленных или установленных Cu-Ni Slip-фланцевых соединений?
Тщательная проверка не-не подлежит обсуждению для компенсации присущих конструкции уязвимостей:
Проверки перед-установкой:
Проверка материала (PMI): с помощью рентгеновской флуоресценции (XRF) убедитесь, что и фланец, и труба изготовлены из указанной марки Cu-Ni (C70600/C71500).
Проверка размеров: Проверьте поверхность фланца (например, выступ), диаметр отверстия и длину ступицы согласно B16.5.
Проверка посадки-: убедитесь, что труба вставлена на правильную глубину (заподлицо с поверхностью ступицы) и что кольцевой зазор соответствует размеру.
В-технологической проверке сварки:
Соответствие спецификациям процедуры сварки (WPS): проверьте квалификацию сварщика и соблюдение утвержденных WPS в отношении предварительного нагрева, температуры между проходами и техники.
Визуальный осмотр сварного шва внутреннего уплотнения (если доступен): Это очень важно. С помощью бороскопа проверьте сварной шов внутреннего уплотнения на предмет полного провара, отсутствия трещин и полного соединения трубы-с-фланцем.
После-проверка сварных швов:
Визуальное тестирование (VT): проверьте внешний угловой сварной шов на предмет приемлемого профиля, отсутствия подрезов и надлежащего армирования. Ищите признаки деформации на поверхности фланца.
Капиллярный контроль (PT): обязателен для внешнего углового сварного шва для обнаружения поверхностных-трещин или непроваров.
Проверка после-очистки сварного шва. Убедитесь, что весь термический оттенок удален, а протравленная поверхность имеет равномерный матовый оттенок, что указывает на правильную пассивацию.
Окончательная проверка системы:
Гидростатическое испытание: Собранная система должна быть испытана под давлением. Внимательно следите за всеми скользящими-соединениями на наличие утечек, которые могут указывать на неисправность сварного шва внутреннего уплотнения или уже начавшуюся коррозию в скрытой щели.
Проверка затяжки болтов: убедитесь, что все болты на фланце затянуты по звездообразной схеме до указанного значения, чтобы обеспечить равномерную нагрузку на прокладку, поскольку деформированный фланец очень склонен к утечкам.