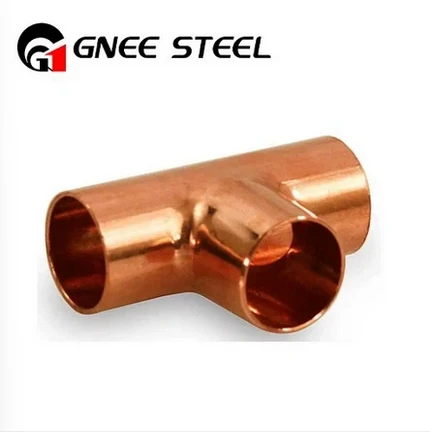
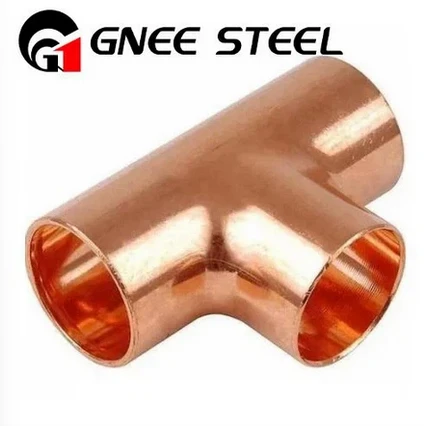
1. Медный тройник представляет собой точку значительного нарушения потока в трубопроводе. Каковы два основных гидродинамических явления, возникающих при соединении ответвлений, и как они влияют на выбор типа тройника (например, штампованный или кованый) для системы высокого-давления?
Введение тройника создает сложную гидродинамическую среду, характеризующуюся двумя ключевыми явлениями:
Столкновение потока и турбулентность. В проточной системе жидкость, попадающая в тройник и пытающаяся повернуть на 90 градусов в ответвление, испытывает резкое изменение импульса. Это приводит к отрыву потока, образованию вихрей и интенсивной турбулентности на входе в патрубок. Жидкость по существу «накапливается» на внешней стенке напротив ветки, а затем закручивается в нее.
Потеря давления и рассеяние энергии: Турбулентность и изменение направления вызывают значительное локальное падение давления (потеря напора). Это энергия, потерянная системой, которую приходится преодолевать насосу, что приводит к более высоким эксплуатационным расходам.
Влияние на выбор тройника для систем высокого-давления:
Эти силы создают циклические напряжения на стенках тройника. Поэтому для систем высокого-давления целостность тройника имеет первостепенное значение.
Экструдированный тройник: это стандарт для медных труб. Его формируют путем нагревания участка медной трубки и использования матрицы для выталкивания ответвления. Получающаяся в результате структура зерен в области промежности (там, где ветвь встречается с ветвью) является сплошной и деформированной, что обеспечивает хорошую прочность. Однако этот процесс может привести к утончению стенки в наиболее критических точках напряжения.
Кованый тройник (или кованый фитинг). Это лучший выбор для работы при высоком-давлении, высокой-вибрации или критических условиях эксплуатации. Он изготавливается путем ковки твердой медной заготовки в форме тройника под высоким давлением и температурой. Этот процесс:
Улучшает зернистую структуру: создает однородную мелкозернистую-микроструктуру по всему фитингу.
Устраняет истончение стенок. Обеспечивает постоянную заданную толщину стенок даже в области промежности-с высокими нагрузками.
Обеспечивает более высокую механическую прочность: кованая конструкция обладает превосходной устойчивостью к циклическим напряжениям, возникающим в результате турбулентности и скачков давления.
В системах высокого-давления повышенная структурная целостность и надежность кованого или кованого медного тройника оправдывают его использование вместо стандартного экструдированного тройника для снижения рисков, связанных с гидродинамическими силами.
2. В системе питьевого водоснабжения медный тройник должен быть надежно соединен. Сравнивая распространенные методы пайки (мягкой и твердой) и пайки, в чем заключается принципиальное микроструктурное различие создаваемого ими соединения и как это различие определяет допустимую температуру эксплуатации собираемого трубопровода?
Фундаментальное различие заключается в температуре процесса и образующейся металлургической связи, которая напрямую определяет температуру переплавки и прочность соединения.
Пайка (мягкая и жесткая):
Температура процесса: ниже 450 градусов (840 градусов F). Мягкий припой (олово-свинец/серебро) плавится при температуре ~180-250 градусов; твердый припой (часто олово-серебро) плавится при температуре ~ 220-450 градусов.
Микроструктурное соединение: пайка основана на капиллярном действии и поверхностной адгезии/диффузии. Припой смачивает поверхность меди и образует тонкий интерметаллидный слой, но не сплавляется с основным металлом. Соединение представляет собой механическое и клеевое соединение.
Значение рабочей температуры: Рабочая температура системы должна оставаться ниже температуры солидуса припоя. Если температура воды в системе или температура окружающей среды приблизится к этой точке или превысит ее, припой размягчится и расплавится, что приведет к катастрофическому разрушению соединения. Это ограничивает паяные системы применением при более низких температурах (обычно ниже 150 градусов / 300 градусов по Фаренгейту для твердого припоя).
Пайка:
Температура процесса: выше 450 градусов (840 градусов F), обычно используются присадочные металлы серии BCuP или BAg, которые плавятся при температуре 600-900 градусов.
Микроструктурное соединение: пайка создает металлургическую связь. Основной металл (медь) не расплавляется, но расплавленный присадочный металл растворяет микроскопический слой меди и диффундирует в него, образуя прочную сплошную зону сплава на границе раздела.
Значение рабочей температуры: поскольку основной металл определяет прочность соединения, а присадочный металл имеет гораздо более высокую температуру плавления, паяное соединение может выдерживать рабочие температуры, намного близкие к предельным значениям основной меди. Прочность соединения зачастую выше, чем у самой медной трубы. Это делает пайку обязательной для высокотемпературных линий воды, пара или хладагента.
3. Для химического технологического трубопровода, работающего со слабокислым раствором, коррозионная стойкость медного тройника является проблемой. Какому конкретному типу коррозии тройник особенно подвержен и как выбор сплава (например, C12200 вместо C44300) и процедура очистки после установки снижают этот риск?
Тройник очень восприимчив к щелевой коррозии.
Механизм: Небольшой, плотный зазор между фитинговой чашкой тройника и вставленной трубой представляет собой идеальную щель. Застойный раствор, попавший в этот зазор, обедняется кислородом по сравнению с основным раствором. При этом создается концентрационная ячейка, в которой область,-богатая кислородом (открытая поверхность трубы), становится катодом, а область,-обедненная кислородом (щель), становится анодом. Анодная реакция (растворение металла) концентрируется в щели, что приводит к быстрой локализованной атаке, которая может проникнуть через стену, не затрагивая остальную часть системы.
Стратегии смягчения последствий:
Выбор сплава:
C12200 (фосфор-раскисленная медь - DHP): стандарт для большинства систем водоснабжения. Он обладает хорошей общей коррозионной стойкостью, но все же подвержен щелевой коррозии в агрессивных средах.
C44300 (Адмиралтейская латунь - Мышьяк): для более агрессивных вод это лучший выбор. Добавление мышьяка препятствует обесцинкованию — распространенной форме селективного выщелачивания латуни. Однако для кислых растворов может потребоваться более стойкий сплав, такой как C70600 (90-10 медь-никель), поскольку он образует гораздо более стабильную и защитную поверхностную пленку.
Очистка после установки-(пассивация). Это важный этап, который часто упускают из виду. После пайки остатки флюса обладают высокой кислотностью и вызывают коррозию. Обязательная процедура – тщательная промывка системы горячим слабощелочным раствором (например, раствором кальцинированной соды) для нейтрализации всех кислых остатков флюса. Это предотвращает пред-загрузку щели коррозионным агентом с момента ввода системы в эксплуатацию.
4. В системах подачи газа или фармацевтической воды высокой-чистоты обработка внутренней поверхности медного тройника имеет решающее значение. Каковы стандартные размеры этой отделки и какой метод производства (например, механическая полировка, электрополировка) используется для достижения максимально гладкого отверстия и предотвращения захвата частиц и роста бактерий?
Стандартным показателем чистоты внутренней поверхности является среднеарифметическая шероховатость, выраженная как значение Ra в микро-дюймах (мкдюйм) или микро-метрах (мкм).
Стандартный вытянутый тройник: может иметь Ra 30–50 мкдюйм.
Футболка высокой-чистоты: требуется Ra<20 µin, with the most critical systems demanding <10 µin.
Метод изготовления самого гладкого отверстия: электрополировка
Хотя механическая полировка (с использованием абразивных материалов) может обеспечить низкий Ra, это процесс размазывания и соударения, в результате которого могут оставаться вкрапленные частицы и образовываться «долины», которые идеально подходят для улавливания загрязнений.
Электрополировка. Это электрохимический процесс, который лучше всего подходит для применений с высокой-чистотой.
Процесс: Медный тройник становится анодом в электрохимической ячейке. Происходит контролируемое растворение, при котором материал преимущественно удаляется из высоких точек (вершин) профиля поверхности.
Результат: выравнивание микроскопических выступов и впадин, в результате чего получается гладкая,-подобная зеркалу изотропная поверхность (гладкая во всех направлениях) и без заусенцев. Эта сверх-гладкая поверхность сводит к минимуму точки прилипания частиц и затрудняет прикрепление бактерий и образование биопленок, что является первостепенной проблемой в фармацевтических и полупроводниковых системах.
5. Когда медный тройник установлен в трубопроводе, который подвергается значительным температурным циклам (например, солнечная тепловая система или контур рекуперации тепла), каков основной механизм отказа соединения и какие две конструктивные особенности-одна физическая и одна процедурная-существенны для предотвращения этого?
Основным механизмом разрушения является термическая усталость паяного или паяного соединения.
Повторяющееся расширение и сжатие медной трубы при ее нагревании и охлаждении приводит к циклическому изгибу и сдвиговому напряжению на жестком соединении тройника. Со временем это может привести к зарождению и распространению трещин через присадочный металл, что приведет к утечке.
Основные конструктивные особенности для предотвращения сбоев:
Физическая конструктивная особенность: правильная опора и направление трубы.
Наиболее важной физической особенностью является правильное использование направляющих и опор для труб для управления тепловым расширением не только возле тройника, но и по всей системе.
Точки крепления: закрепите трубу в определенных местах, чтобы контролировать направление расширения.
Точки направляющих: позволяйте трубе перемещаться в осевом направлении (скользя через направляющую), но не допускайте бокового перемещения. Это гарантирует, что тепловое расширение будет направлено от фитингов в компенсационные петли или смещения.
Опора возле тройников: обеспечение опоры рядом с тройником предотвращает добавление к соединению постоянного изгибающего момента под весом трубы, что может усугубить усталостное напряжение.
Особенность процедурного проектирования: правильно спроектированный цикл расширения или смещение
Вы не можете остановить тепловое расширение; вы должны справиться с этим. Процедурным требованием при проектировании системы является включение петель расширения, смещений или U-изгибов. Эти особенности представляют собой намеренно гибкие участки трубы, которые поглощают тепловые движения за счет упругого изгиба, тем самым изолируя жесткие, хрупкие соединения тройников и других фитингов от циклических напряжений. Система должна быть спроектирована так, чтобы рассчитать величину ожидаемого расширения и включать в себя петли достаточного размера, чтобы вместить его без чрезмерной нагрузки на компоненты.