1. Каковы определяющие характеристики полосового проката из легированной стали AISI 4140 и как его форм-фактор влияет на конкретные области применения?
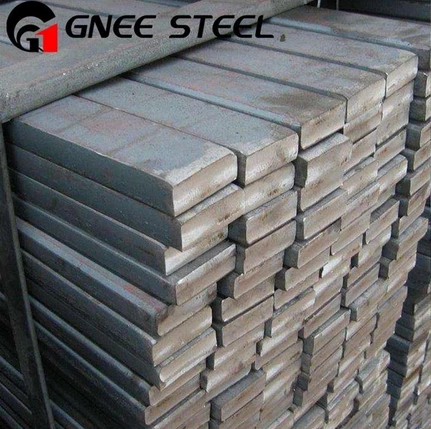
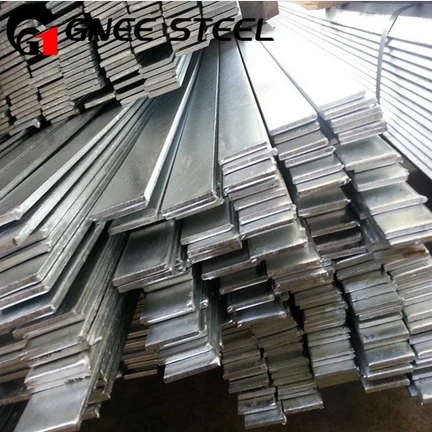
Полоса из легированной стали AISI 4140 — это универсальный конструкционный материал, характеризующийся прямоугольным поперечным-сечением, ширина которого значительно превышает толщину. Данному форм-фактору придают форму непосредственно с помощью процессов горячей-прокатки или холодной-финишной обработки из той же стали, легированной хромом-молибденом (Cr-Mo), что и круглые прутки.
Основной особенностью стали 4140 является ее химический состав:
Углерод (0,38–0,43%): обеспечивает фундаментальную прокаливаемость и прочность.
Хром (0,80-1,10%): повышает прокаливаемость и обеспечивает умеренную коррозионную стойкость.
Молибден (0,15-0,25%): повышает прочность, особенно при повышенных температурах, и снижает отпускную хрупкость.
Плоская форма стержня открывает определенные преимущества, которые делают ее более предпочтительным выбором по сравнению с круглыми стержнями во многих сценариях:
Конструктивная простота и стабильность: плоские стержни идеально подходят для изготовления рам, кронштейнов, опор и оснований машин. Их плоские поверхности обеспечивают большие и стабильные площади контакта для сварки или болтового соединения, упрощая конструкцию и сборку и одновременно повышая жесткость.
Эффективное использование материала. Для деталей, которые по существу имеют призматическую форму, таких как косынки, вилки или изнашиваемые пластины, использование плоского прутка сводит к минимуму отходы обработки по сравнению с фрезерованием блока из круглого прутка.
Предсказуемое распределение напряжений. Прямоугольная геометрия позволяет легко рассчитать момент сопротивления сечения и момент инерции, что упрощает инженерам прогнозирование и управление изгибающими напряжениями.
Площадь поверхности, подверженной износу. При использовании в качестве изнашиваемой пластины или поверхности скольжения широкая сплошная поверхность плоского стержня обеспечивает идеальную площадь контакта, поверхность которой может быть -закалена или термически-обработана для продления срока службы.
По сути, плоский стержень 4140 сочетает в себе превосходные механические свойства универсальной легированной стали с геометрической формой, которая идеально подходит для изготовления -несущих, конструкционных и износостойких-компонентов.
2. Как выбор между горячекатаным-катаным (HR) и холодно-готовым (CF) плоским стержнем 4140 влияет на его свойства, стоимость и пригодность для проекта?
Выбор между горяче-прокатным и холодно-готовым плоскими полосами 4140 имеет решающее значение и зависит от требований конечного применения к точности, качеству поверхности и прочности в-состоянии поставки.
Горячекатаный-плоский прокат (HR) 4140:
Процесс: Образуется путем прокатки стали при высокой температуре (выше точки рекристаллизации).
Отделка поверхности: Характеризуется темной, окисленной и слегка шероховатой поверхностью «окалины». Он не имеет эстетической полировки.
Размерные допуски: Имеет более широкие (меньшие) размерные допуски. Толщина и ширина могут более существенно различаться по длине стержня.
Механические свойства: более мягкий и пластичный в-состоянии поставки, с более низким пределом текучести, чем у его холодно-аналога.
Стоимость: как правило, более экономична-.
Подходит для: применений, в которых стержень будет подвергаться интенсивной механической обработке (удаление окалины), термообработке-(при этом первоначальные свойства стираются) или использованию в конструкциях, где точные размеры и идеальная обработка поверхности не имеют решающего значения (например, внутренние элементы рамы, сверхпрочные-кронштейны).
Холодно-Готовая обработка (CF)/холоднотянутая-плоская полоса 4140:
Процесс: горячекатаные-прутки травят для удаления окалины, а затем протягивают через матрицы при комнатной температуре.
Отделка поверхности: Имеет гладкую, яркую и визуально привлекательную поверхность.
Допуски на размеры: Соблюдаются гораздо более жесткие и постоянные допуски.
Механические свойства. Процесс холодной-обработки вызывает деформационное упрочнение, увеличивая предел текучести и предел прочности примерно на 10–20 %, а также незначительно повышая твердость.
Стоимость: дороже из-за дополнительной обработки.
Подходит для: применений, где-полученная поверхность и размеры имеют решающее значение, например, для точно отшлифованных деталей машин, направляющих, гидравлических компонентов или приспособлений, где желательна минимальная пост-обработка.
Краткое описание. Выбирайте HR, чтобы обеспечить экономическую-эффективность, когда планируется окончательная механическая обработка/термическая-обработка. Выбирайте CF из-за превосходных-свойств, внешнего вида и точности при поставке, соглашаясь на более высокую первоначальную стоимость.
3. Какую термообработку вы бы выбрали для плоского прутка из стали 4140 в случае критического применения изнашиваемой пластины и какие микроструктурные изменения происходят?
Основная цель износостойкой пластины — добиться высокой твердости поверхности, чтобы противостоять истиранию и деформации. Наиболее подходящей и распространенной термообработкой для плоского прутка 4140 в этом контексте является сквозная-закалка посредством закалки и отпуска (Q&T).
Поэтапный--процесс и микроструктурные изменения:
Аустенизация: плоский стержень равномерно нагревается примерно до 1550 градусов по Фаренгейту - 1650 градусов по Фаренгейту (843 градусов - 899 градусов). При этой температуре микроструктура -обычно феррита и перлита в отожженном состоянии-полностью превращается в гомогенный твердый раствор аустенита. Углерод и другие легирующие элементы равномерно растворяются в этой аустенитной матрице.
Закалка: пруток быстро охлаждается путем погружения его в масляную закалочную жидкость. Такое быстрое охлаждение не позволяет углероду диффундировать из аустенита с образованием более мягких фаз. Вместо этого аустенит посредством механизма сдвига превращается в очень твердую, хрупкую и метастабильную фазу, называемую мартенситом. На этом этапе стержень достигает максимальной твердости, но слишком хрупок для использования.
Отпуск: чтобы снять внутренние напряжения мартенсита и достичь баланса твердости и ударной вязкости, пруток повторно нагревают до определенной температуры ниже его нижней критической температуры (обычно между 400 градусами F - 600 градусами F / 204 градусами - 316 градусами для изнашиваемой пластины). В процессе отпуска мартенсит претерпевает превращения:
Атомы углерода начинают выделяться из пересыщенного мартенсита, образуя мелкие стабильные частицы карбидов (например, карбиды железа и сплавов).
Сама мартенситная матрица становится более пластичной фазой, называемой отпущенным мартенситом.
Эта структура отпущенного мартенсита с мелкими карбидами обеспечивает желаемую высокую твердость (часто в диапазоне 50-58 HRC), придавая при этом достаточную вязкость, чтобы предотвратить сколы или катастрофическое разрушение при ударе.
В результате получается плоский стержень с однородной-высокопрочной микроструктурой по всему поперечному сечению-, что делает его исключительно устойчивым к износу, строжке и пластической деформации.
4. Каковы основные рекомендации по сварке плоских стержней AISI 4140 и каковы потенциальные риски, если процедуры не выполняются правильно?
Сварка стали 4140 возможна, но требует строгих процедур, поскольку обычно считается, что она менее свариваема, чем низко-углеродистые стали. Высокое содержание углерода и сплавов делает его склонным к образованию твердых,-чувствительных к растрескиванию микроструктур в зоне теплового-воздействия (ЗТВ).
Рекомендации по сварке плоского стержня 4140:
Предварительный нагрев: это самый важный шаг. Предварительный нагрев основного металла до температуры 400 градусов - 600 градусов по Фаренгейту (204 градуса - 316 градусов) имеет важное значение. Предварительный нагрев замедляет скорость охлаждения после сварки, что предотвращает образование твердого хрупкого мартенсита в ЗТВ и снижает риск водородного-растрескивания (холодного растрескивания).
Подготовка шва: Тщательно очистите шов. Вся влага, масло, жир и прокатная окалина должны быть удалены, чтобы предотвратить попадание водорода.
Выбор присадочного металла: используйте электрод с низким-водородом или присадочную проволоку. Для ответственных применений часто выбирают наполнитель из аустенитной нержавеющей стали (например, 309L), поскольку его высокая пластичность позволяет поглощать напряжения без образования трещин и не образует твердых фаз. Для обеспечения соответствия прочности можно использовать присадочный металл аналогичного состава (например, ER80S-D2), но требуется еще более строгий контроль.
Техника сварки: используйте технику стрингерного валика с низким тепловложением, а не плетение с высоким тепловложением. Это помогает контролировать размер ЗТВ. Поддерживайте температуру между проходами в пределах диапазона предварительного нагрева.
После-Термическая обработка сварки (PWHT). Сразу после сварки компоненту следует дать медленно остыть (закопать в вермикулит или в печь). Для достижения наилучших результатов настоятельно рекомендуется провести термообработку для полного снятия напряжения при температуре 1100 градусов - 1250 градусов F (593 градусов - 677 градусов). Это закаляет любой твердый мартенсит, который мог образоваться в ЗТВ, восстанавливая ударную вязкость и снимая остаточные напряжения.
Риски неправильной сварки:
Закалка и растрескивание ЗТВ. Быстрое охлаждение создает твердую, хрупкую мартенситную ЗТВ, которая очень чувствительна к растрескиванию под действием остаточных напряжений.
Водородное-Вызванное водородом растрескивание (HIC). Водород из влаги или загрязнений может диффундировать в напряженную, закаленную зону термического влияния, что приводит к замедленному растрескиванию, которое может произойти через несколько часов или дней после сварки.
Пониженная прочность: без надлежащей термообработки сварное соединение может стать самым слабым местом в сборке, что приведет к преждевременному выходу из строя под нагрузкой.
5. В каких конкретных отраслях и приложениях чаще всего используется плоский стержень AISI 4140 и почему его предпочитают другим материалам?
Плоский стержень из AISI 4140 — это основной компонент в отраслях тяжелой-тяжелой эксплуатации, где требуется сочетание высокой прочности, износостойкости и практичного форм-фактора.
Тяжелое машиностроение и производство:
Область применения: рамы машин, направляющие, опорные кронштейны, приспособления и приспособления.
Причина выбора: высокое соотношение прочности-к-весу обеспечивает превосходную жесткость и устойчивость для точного оборудования. При использовании в направляющих его можно закалить, чтобы предотвратить износ от многократного контакта с скользящими компонентами.
Горнодобывающее и строительное оборудование:
Применение: Износостойкие пластины на отвалах бульдозеров, вкладышах ковша, компонентах башмаков гусениц и различных рычагах тяги.
Причина выбора: исключительная стойкость к истиранию термообработанной- стали 4140 значительно продлевает срок службы компонентов, подвергающихся воздействию суровых абразивных сред, таких как почва, камни и гравий. Его прочность позволяет ему выдерживать высокие-ударные нагрузки.
Нефтяная и газовая промышленность:
Область применения: Детали буровых станков, корпуса клапанов (изготовленные из цельного прутка) и оснастка для скважинного оборудования.
Причина выбора: 4140 предлагает хороший баланс прочности, ударной вязкости и усталостной прочности. Его свойства можно надежно адаптировать посредством термообработки для соответствия строгим требованиям стандартов API.
Автомобильная промышленность и гонки:
Применение: кронштейны шасси, рычаги подвески (после ковки/механической обработки) и звенья стабилизатора поперечной устойчивости.
Причина выбора: В приложениях с высокими эксплуатационными характеристиками плоский стержень 4140 ценится за свою высокую прочность, что позволяет создавать более легкие и прочные компоненты по сравнению с низкоуглеродистой сталью. Его свариваемость (с соблюдением мер предосторожности) облегчает изготовление по индивидуальному заказу.
Инструмент и штамп:
Применение: блоки штампов, основания пресс-форм и крепежные пластины.
Причина выбора: стабильность плоского прутка и его способность к сквозной-закалке делают его идеальным инструментом, который должен противостоять деформации и износу при высоких циклических давлениях при операциях штамповки или формования.
Подводя итог, можно сказать, что плоский стержень 4140 предпочтительнее простой углеродистой стали (например, 1018), когда необходимы более высокая прочность и износостойкость, и его часто выбирают вместо более дорогих сплавов (например, 4340 или инструментальных сталей), поскольку он обеспечивает выдающуюся «золотую середину» производительности, доступности и экономической-эффективности для широкого спектра промышленных применений.