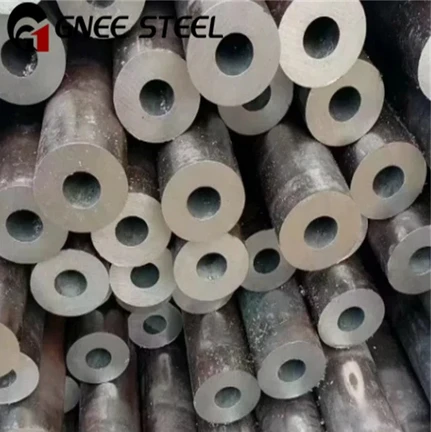
1. Что определяет «толстостенную-трубу из хастеллоя C (C-276) и в каких уникальных случаях эта конкретная форма продукта незаменима по сравнению со стандартными трубами?
Хотя универсального отраслевого порога не существует, труба из Hastelloy C-276 обычно считается «толстостенной», когда толщина ее стенки превышает Schedule 80 или, что более практично, когда соотношение наружного диаметра (наружного диаметра) к толщине стенки составляет 10 или меньше (например, труба с внешним диаметром 6 дюймов со стенкой 0,6 дюйма или больше). Эти трубы отличаются от стандартных сортов благодаря своей повышенной механической целостности и специфическим производственным задачам.
Они незаменимы в тех случаях, когда присутствует сочетание экстремального внутреннего и внешнего давления, сильной коррозии, эрозионного износа или высокой несущей способности конструкции-. Ключевые приложения включают в себя:
-Технологические сосуды и реакторы высокого давления: в качестве входных/выходных патрубков и соединительных линий в химическом и фармацевтическом синтезе, где внутреннее давление является значительным.
Транспортировка эрозионных-коррозионных шламов: при переработке полезных ископаемых, в петлях скрубберов десульфурации дымовых газов (ДДГ) и горнодобывающей гидрометаллургии, где толстые стенки обеспечивают ликвидируемый припуск на коррозию и противостоят абразивному износу от твердых частиц.
Оборудование для термической обработки: в качестве излучающих трубок, защитных гильз и загрузочных труб в высокотемпературных-печах, где толщина стенок необходима для обеспечения структурной стабильности и противодействия термической усталости и деформации.
Подводные нефтегазовые манифольды: для дроссельных линий и линий глушения, а также перемычек, работающих с высокосернистыми (H2S-) производственными жидкостями, работающими под высоким-давлением, где стойкость к разрушению и коррозионное растрескивание под напряжением имеют решающее значение.
В таких случаях стандартная труба может выйти из строя механически или слишком быстро изнашиваться, поэтому толстостенное изделие становится-единственным жизнеспособным вариантом, несмотря на значительно более высокие затраты на материалы и изготовление.
2. Каковы критически важные производственные и металлургические аспекты производства высоко-целостных, толстостенных-труб Hastelloy C-276 и почему часто отдается предпочтение бесшовному производству?
Производство толстостенных труб из -хастеллоя C-276 включает в себя передовые процессы, обеспечивающие однородность, правильную микроструктуру и отсутствие дефектов, которые могут иметь катастрофические последствия при эксплуатации в условиях высоких нагрузок.
Основные производственные маршруты:
Бесшовные (экструдированные или прошивные и тянутые): это преобладающий и предпочтительный метод для труб с толстыми-стенками. Твердую заготовку нагревают и экструдируют или прокалывают на оправке с образованием полой оболочки, которую затем подвергают дальнейшей обработке (например, пилингу, вытягиванию) до окончательных размеров. Этот метод исключает продольный сварной шов, который является потенциальным слабым местом для возникновения коррозии и механического разрушения при высоких окружных напряжениях.
Сварная и прокатанная из листовой стали. Для труб с самыми толстыми стенками (например, > 2 дюймов) труба может быть изготовлена из прокатанного и сваренного листового цилиндра. Продольный сварной шов на 100 % просвечивается рентгенограммой и должен быть подвергнут отжигу после-сварки для восстановления коррозионной стойкости. Несмотря на свою эффективность, этот метод вносит присущую сварной детали изменчивость.
Металлургические императивы:
Однородность: Высокое содержание сплавов (Ni, Cr, Mo, W) должно быть распределено равномерно. Сегрегация во время затвердевания может создавать локализованные зоны с низкой коррозионной стойкостью.
Термическая обработка. Полный равномерный отжиг на раствор (2050-2250 градусов по Фаренгейту / 1120-1230 градусов с последующей быстрой закалкой) абсолютно необходим для толстых срезов. Задача состоит в том, чтобы обеспечить достаточно быстрое охлаждение всей толщины стенки, чтобы подавить выделение вредных интерметаллических фаз (мю-фаза, Р-фаза), которые резко снижают ударную вязкость и коррозионную стойкость. Медленное охлаждение сердцевины трубы может привести к образованию чувствительного и хрупкого центра.
Проверка. Строгий не-неразрушающий контроль (NDT) является обязательным. Сюда входит ультразвуковой контроль (УЗИ) для обнаружения внутренних расслоений или включений и рентгенографический контроль-всего тела для проверки объемных дефектов по всей толстой стенке.
3. Какие дополнительные свойства материала и испытания необходимы для работы в кислой среде под высоким-давлением (среды с H2S/хлоридами) для аттестации толстостенной трубы Hastelloy C-276?
Работа с кислыми средами при добыче нефти и газа предъявляет одни из самых строгих требований из-за риска сульфидного растрескивания под напряжением (SSC). Хотя C-276 обладает высокой стойкостью, его квалификация для толстостенных-компонентов, работающих под высоким давлением, не является автоматической.
Ключевые требования и тесты:
Контроль твердости: это основная мера контроля. Согласно NACE MR0175/ISO 15156-3, максимально допустимая твердость обычно составляет Rockwell C 22 HRC (или Brinell 237 HB). Для толстостенной-трубы твердость необходимо проверять в нескольких местах (внутренний диаметр, середина стенки, внешний вид), чтобы гарантировать соответствие всей секции, поскольку во время термообработки сердцевина может размягчиться или затвердеть по-разному.
Проверка термообработки: Предприятие должно предоставить сертифицированные записи, подтверждающие, что отжиг раствора проводился равномерно. Исследование микроструктуры (например, согласно ASTM E112) часто проверяется для подтверждения отсутствия сплошных выделений на границах зерен.
Передовые методы плавки. Трубы для критически важных служб часто изготавливаются из материала, полученного с помощью электро-шлакового переплава (ЭШП) или вакуумно-дугового переплава (ВДП). Эти процессы вторичного рафинирования значительно улучшают однородность и чистоту слитка, уменьшая сегрегацию и не-неметаллические включения, которые могут выступать в качестве мест зарождения трещин при высоких растягивающих напряжениях.
Испытание SSC (если указано). Для наиболее важных применений материал трубы может потребоваться пройти стандартизированные испытания SSC, такие как NACE TM0177, метод A (испытание на растяжение) или метод C (испытание кольца C-), в моделируемых условиях эксплуатации (определенный pH, парциальное давление H2S, содержание хлоридов). Тестовые купоны берутся из фактической толщины стенки трубы, чтобы представить свойства материала по-толщине.
4. Каковы основные проблемы при сварке, механической обработке и холодной гибке толстостенных-труб из хастеллоя C-276 во время изготовления и как их можно решить?
Изготовление толстостенной-трубы C-276 значительно сложнее, чем тонкостенной трубы, из-за большого количества используемого металла.
Сварка:
Проблема: высокая тепловая масса требует значительного подвода тепла для достижения плавления, но чрезмерное нагревание или медленное охлаждение резко увеличивают риск осаждения вредных фаз в большой зоне теплового-воздействия (ЗТВ). Остаточные напряжения также выше.
Смягчение: используйте сбалансированную спецификацию процедуры сварки (WPS). Используйте пред-нагрев (во избежание растрескивания, но не превышающий 150 градусов/300 градусов F) и строгий контроль температуры между проходами (максимум 120 градусов/250 градусов F). Используйте процессы с низким-тепловым-вложением, такие как GTAW (TIG), для корневого и горячего проходов. Отжиг всего изготовленного компонента после-сварки часто применяется в самых тяжелых условиях, хотя это сложно и дорого. В противном случае обязательны тщательная очистка и пассивация после-сварки.
Механическая обработка (концевая подготовка, цековки):
Задача: C-276 сильно утомляет. Глубокие резы, необходимые для снятия фаски с толстой стенки, могут привести к быстрому износу инструмента, вибрации и выделению значительного тепла.
Смягчение: используйте жесткие, мощные токарные станки или обрабатывающие центры. Используйте твердосплавные инструменты с острой, положительной передней геометрией и специальным покрытием (TiAlN). Используйте низкие скорости, высокие скорости подачи и глубокие, равномерные резы, чтобы оставаться под-упрочненным слоем. Обильное количество охлаждающей жидкости-под высоким давлением необходимо для отвода тепла и эвакуации стружки.
Холодная гибка:
Задача: изгиб толстостенной-трубы требует огромной силы и рискует сморщить внутренний радиус, сплющить поперечное-сечение (овальность) и вызвать серьезное деформационное-затвердевание и микро-трещины.
Смягчение: для толстых стенок настоятельно предпочтительна горячая индукционная гибка. Секция трубы локально нагревается до температуры ковки (обычно 1800–2000 градусов F / 980–1095 градусов), а затем сгибается над оправкой. Этот процесс, за которым следует локальный отжиг изогнутой части на раствор, сохраняет свойства материала и обеспечивает плотные и точные изгибы без ущерба для целостности стенки.
5. Как анализ стоимости жизненного цикла оправдывает использование дорогих толстостенных труб из Hastelloy C-276 вместо углеродистой стали с внутренней облицовкой или пластиковыми футеровками на агрессивных технологических установках?
Хотя первоначальные капитальные затраты (CapEx) на цельные толстостенные трубы C-276 являются самыми высокими, их оправдание обусловлено более высокой совокупной стоимостью владения (TCO) в течение 20-30-летнего жизненного цикла установки.
Углеродистая сталь с футеровкой/плакировкой:
Снижение капитальных затрат. Однако это сопряжено с высокими рисками эксплуатационных расходов (OpEx): разрушение гильзы под вакуумом или термоциклированием, отслоение сцепления, гальваническая коррозия на концах гильзы и проникновение химикатов за гильзу, что приводит к внезапному катастрофическому разрушению границы давления углеродистой стали. Проверка затруднена, а ремонт зачастую невозможен и требует полной замены.
Твердая толстостенная труба из хастеллоя C-276:
Более высокие капитальные затраты. Но он предлагает значительно меньшие эксплуатационные расходы: беспрецедентную надежность и предсказуемую, медленную общую коррозию (если таковая имеется). Это устраняет виды сбоев, связанные со связанными интерфейсами.
Преимущества изготовления и обслуживания: Он полностью пригоден для сварки и ремонта с использованием стандартных процедур. Его состояние легко проверить (УЗИ). Он может выдерживать термические удары и быстрые изменения давления без риска расслоения.
Безопасность и время простоя. Самым убедительным оправданием является снижение рисков. Стоимость незапланированного останова, экологического инцидента или события, связанного с безопасностью из-за отказа лайнера, может затмить первоначальную экономию материалов. Твердая труба C-276 обеспечивает прочный монолитный барьер, повышая эксплуатационную готовность и безопасность предприятия.
Поэтому он указывается там, где отказ невозможен,-когда последствия утечки или разрушения включают длительные производственные потери, серьезный ущерб окружающей среде или угрозу безопасности персонала.