1. Типы и классификации по давлению.
Вопрос: Каковы распространенные типы фланцев Hastelloy C и как они классифицируются по номинальному давлению?
Ответ: Фланцы из хастеллоя C производятся в различных конфигурациях в соответствии с различными требованиями к трубопроводным системам, каждая из которых предназначена для определенных методов соединения и условий давления.
Распространенные типы фланцев:
Фланец с приварной шейкой: имеет длинную коническую ступицу, обеспечивающую усиление и распределяющую нагрузку. Отверстие соответствует внутреннему диаметру трубы, обеспечивая плавный поток и уменьшая турбулентность. Идеально подходит для тяжелых условий эксплуатации и циклических нагрузок.
Надеваемый-на фланец: надевается на трубу и приваривается как внутри, так и снаружи. Более низкая стоимость, чем приварная шейка, но обеспечивает меньшую прочность и усталостную устойчивость. Подходит для менее требовательных приложений.
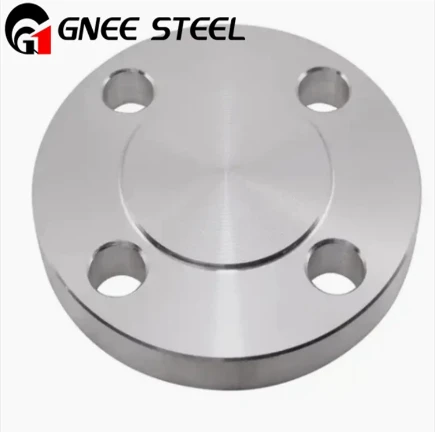
Глухой фланец: сплошной фланец без отверстия, используемый для герметизации концов труб, клапанов или отверстий сосудов под давлением. Должен выдерживать максимальное давление в системе и любые силы теплового расширения.
Фланец под приварку в раструбе: труба вставляется в утопленную раструб и подвергается угловой сварке. Используется для труб меньшего размера (обычно NPS 2 и меньше) и систем высокого-давления.
Фланец внахлестку: используется с заглушкой; фланец свободно вращается, что позволяет легко выравнивать отверстия для болтов. Идеально подходит для систем, требующих частой разборки.
Резьбовой фланец: соединяется с трубой посредством резьбы без сварки. Используется в не-критических системах низкого-давления или там, где сварка нецелесообразна.
Классификация давления:
Фланцы Hastelloy C соответствуют стандартам размеров ASME B16.5 с классами давления от класса 150 до класса 2500:
| Сорт | Типичное номинальное давление при 100 градусах F (psi) | Приложение |
|---|---|---|
| 150 | 275 | Химические линии низкого-давления, вода |
| 300 | 720 | Технологические трубопроводы среднего давления |
| 600 | 1,440 | Впрыск химикатов под высоким-давлением |
| 900 | 2,160 | Тяжелые условия эксплуатации,-пар высокого давления |
| 1500 | 3,600 | Системы очень высокого-давления |
| 2500 | 6,000 | Чрезвычайное давление, критическое обслуживание |
Преимущество материала: высокая прочность Hastelloy C позволяет этим фланцам достигать указанных номинальных давлений, сохраняя при этом отличную коррозионную стойкость, в отличие от фланцев из углеродистой стали, для которых требуется припуск на коррозию или футеровка.
2. Обработка лицевой поверхности и уплотнение прокладок.
Вопрос: Как типы отделки торцевых поверхностей фланцев из хастеллоя C влияют на характеристики уплотнения и какие покрытия рекомендуются для работы в коррозионно-активных средах?
О: Обработка торцевой поверхности фланца имеет решающее значение для обеспечения герметичности-плотного уплотнения, особенно в агрессивных средах, где даже незначительные утечки могут привести к быстрому разрушению соединения.
Типы отделки лицевой поверхности согласно ASME B16.5:
Гладкая отделка (Ra 125–250 микродюймов): стандартная отделка для большинства применений. Подходит для мягких прокладок (эластомер, ПТФЭ, сжатое волокно), которые затекают в неровности поверхности.
Зубчатая отделка (концентрическая или спиральная): содержит контролируемые следы инструмента, образующие уплотняющие выступы. Наиболее распространенная отделка фланцев с выступом в химической промышленности. Зубцы обычно имеют 30–55 канавок на дюйм и глубину 0,015 дюйма.
Stock Finish (Rough, >250 Ra): Как-изготовленная поверхность без механической обработки. Обычно неприемлемо для ответственных условий эксплуатации, поскольку требует очень толстых деформируемых прокладок.
Фонографическая отделка: тонкий спиральный рисунок канавок, обеспечивающий превосходное сцепление с металлическими и полу-металлическими прокладками. Предпочтительно для применений с высоким-давлением и-температурой.
Рекомендации для фланцев Hastelloy C:
Выступающая поверхность (RF): наиболее распространенная поверхность для фланцев из хастеллоя C. Приподнятая поверхность (обычно высотой 1/16 дюйма для классов 150–300 и 1/4 дюйма для классов 400–2500) концентрирует нагрузку на болты на прокладке.
Кольцевое соединение-Тип (RTJ): Для работы при чрезвычайно высоком-давлении или в опасных условиях канавки RTJ, выточенные на фланцах из хастеллоя C, подходят для металлических прокладок (овальных или восьмиугольных). Прокладка деформируется в стенках канавок, создавая уплотнение металл-к-металлам, выдерживающее экстремальное давление и температуру.
Плоская поверхность (FF): используется с чугунными-фланцами с плоской поверхностью или не-неметаллическими фланцами для предотвращения растрескивания болта из-за превышения-момента затяжки. Нетипично для Hastelloy C, за исключением случаев соединения с разнородными материалами.
Рекомендации по выбору прокладки:
Поверхность фланца должна соответствовать типу прокладки:
ПТФЭ/Gore-Tex®: требуется гладкая поверхность (125–250 Ra), чтобы предотвратить растекание холода в зубцы.
Спиральная намотка: лучше всего работает с зубчатой отделкой (125–250 Ra с 30–55 канавками).
Металлическая оболочка: для правильной посадки требуется гладкая поверхность.
Кольцевое соединение: специальная обработка канавок согласно ASME B16.20.
Учет коррозии: В агрессивных средах сама поверхность фланца может подвергаться воздействию технологической среды. Коррозионная стойкость Hastelloy C гарантирует, что уплотняющая поверхность останется неповрежденной, предотвращая возникновение утечек с течением времени.
3. Требования к болтам и моменту затяжки
Вопрос: Какие материалы болтов совместимы с фланцами из хастеллоя C и какие значения крутящего момента обеспечивают правильное сжатие прокладки без повреждения фланца?
Ответ: Правильный выбор болтов и приложение крутящего момента имеют решающее значение для фланцев из хастеллоя C, поскольку они позволяют добиться-отсутствия утечек и одновременно предотвратить истирание или повреждение фланца под напряжением.
Выбор материала болтов:
Для максимальной коррозионной стойкости:
Болты Hastelloy C-276: обеспечивают соответствующую коррозионную стойкость, но сопряжены с риском истирания во время сборки из-за схожей металлургии. Требует противозадирных присадок и тщательного контроля крутящего момента.
Для высокой прочности с хорошей коррозионной стойкостью:
Сплав 625 (UNS N06625): отличная прочность и коррозионная стойкость, меньшая склонность к истиранию.
Сплав 718 (UNS N07718): более высокая прочность, подходит для повышенных температур.
Сплав 400 (Монель): подходит для морской воды и восстанавливающих сред.
Для общего обслуживания:
ASTM A193, марка B8M, класс 2: деформационно--закаленная нержавеющая сталь 316, пригодная для многих химических операций при температуре до 800 градусов F.
ASTM A320, класс L7M: Для эксплуатации при низких-температурах с соответствующей защитой от коррозии.
ASTM A193, класс B7: Болты из углеродистой стали, как правило, не рекомендуется использовать с фланцами из хастеллоя C в коррозионно-активной среде, поскольку коррозия болтов может поставить под угрозу целостность соединения и загрязнить технологический процесс.
Профилактика раздражения:
Никелевые сплавы, такие как Hastelloy C, склонны к истиранию во время затяжки. Меры профилактики:
Используйте противо-противозахватные составы (на основе никеля-или меди-в зависимости от условий эксплуатации).
Нанесите смазку на резьбу и поверхность гайки.
Используйте гайки другой твердости или материала, чем шпильки.
Применение контролируемого крутящего момента с помощью калиброванных инструментов
Расчеты крутящего момента:
Значения крутящего момента зависят от размера, класса, типа прокладки и смазки фланца. Общие рекомендации для фланцев Hastelloy C с прокладками из ПТФЭ или спирально навитыми прокладками:
| Размер фланца | Класс 150 (фут-фунты) | Класс 300 (фут{{1}фунты) | Класс 600 (фут{{1}фунты) |
|---|---|---|---|
| 1/2" | 30-40 | 40-50 | 50-70 |
| 1" | 50-70 | 70-90 | 100-130 |
| 2" | 80-110 | 120-160 | 180-240 |
| 4" | 120-160 | 200-260 | 300-400 |
| 6" | 160-220 | 280-360 | 450-550 |
Критические соображения:
Напряжение болта: Целевое напряжение болта обычно составляет 30 000–40 000 фунтов на квадратный дюйм для болтов из нержавеющей стали/сплава.
Напряжение прокладки: должно превышать минимальное напряжение посадки, но оставаться ниже предела разрушения прокладки.
Равномерная затяжка: используйте перекрестную-последовательность с шагом затяжки 30–50 %.
Повторная затяжка: после термоциклирования затяните повторно, чтобы учесть релаксацию.
4. Подготовка к сварке и крепление.
Вопрос: Как следует приваривать фланцы из хастеллоя C к трубам и какие меры предосторожности предотвращают дефекты сварки и проблемы с коррозией?
Ответ: Приварка фланцев Hastelloy C к трубопроводу требует пристального внимания к процедуре, чистоте и технике для поддержания коррозионной стойкости и структурной целостности.
Конструкция сварного соединения:
Фланцы с приварной шейкой: коническая ступица соответствует толщине стенки трубы. Подготовка фаски согласно ASME B16.25 с включенным углом 37,5 градусов и внутренней поверхностью 1/16 дюйма.
Надевание-на фланцы: требуются два угловых сварных шва,-один внутри отверстия, другой на задней поверхности. Глубина раструба должна учитывать тепловое расширение.
Фланцы под приварку враструб: труба вставляется вниз, а затем выдвигается на 1/16 дюйма перед сваркой, чтобы предотвратить растрескивание корня сварного шва из-за напряжения расширения.
Процесс сварки:
GTAW (TIG) предпочтительно использовать соответствующий присадочный металл ERNiCrMo-4 (для C-276) или ERNiCrMo-10 (для C-22).
Критические меры предосторожности:
Чистота: Удалите все масло, жир, краску и маркировочные составы. Используйте ацетон и чистую ткань. Хлорированные растворители запрещены (могут вызвать коррозионное растрескивание под напряжением).
Защитный газ: 100 % аргон или смеси аргона-гелия. Для корневого прохода требуется резервная очистка для предотвращения окисления (засахаривания). Расход обычно составляет 20-35 CFH.
Контроль нагрева: температура между проходами ниже 300 градусов F (150 градусов). Низкое тепловложение предотвращает осаждение карбидов и сохраняет коррозионную стойкость.
Скорость перемещения: достаточно быстрая, чтобы избежать перегрева, и достаточно медленная, чтобы обеспечить адекватное слияние. Стрингерные бусины предпочтительнее плетения.
Очистка после сварки:-Очистка сварного шва. Удалите весь термический оттенок и оксидный слой с помощью проволочной щетки из нержавеющей стали (специальная щетка, никогда не используется для углеродистой стали), шлифовки или травильной пасты.
Распространенные дефекты, которых следует избегать:
Пористость: вызвана загрязнением или недостаточным покрытием защитным газом.
Горячее растрескивание: Hastelloy C чувствителен при наличии серы или фосфора.
Оксидные включения: из-за недостаточной очистки между проходами.
Вогнутость корня: из-за недостаточного количества присадочного металла или чрезмерного давления продувки.
Термическая обработка после-сварки (PWHT):
Для большинства фланцев Hastelloy C PWHT не требуется, если соблюдаются надлежащие процедуры сварки. Однако отжиг на раствор может потребоваться, если:
Перед сваркой фланец подвергся тяжелой холодной обработке.
Компонент будет работать в сильно агрессивных средах.
Многократные проходы сварки приводят к значительному выделению-зоны теплового воздействия.
5. Спецификации закупок и проверка качества
Вопрос: Какие спецификации и проверки качества необходимы при закупке фланцев из хастеллоя C для критически важных химических операций?
Ответ: Правильная закупка фланцев из хастеллоя C требует детальных спецификаций и проверки, чтобы гарантировать, что компонент соответствует как требованиям к размерам, так и металлургической целостности для работы в агрессивных средах.
Основные характеристики:
1. Стандарт материала:
Кованые фланцы: ASTM B564 (поковки из никелевого сплава)
Пластина-Разрезанные фланцы: ASTM B575 (Пластина) с дополнительной механической обработкой
Обозначение сплава: UNS N10276 (C-276) или UNS N06022 (C-22).
2. Размерный стандарт:
ASME B16.5: Для фланцев NPS 24 и меньше, классы 150–2500.
ASME B16.47: Для фланцев большого диаметра (серия A или B)
ASME B16.36: Для фланцев с отверстиями.
3. Термическая обработка:
Раствор отожжен при температуре минимум 2050 градусов F (1120 градусов).
Быстрая закалка водой для предотвращения выделения вторичной фазы
Проверьте испытанием на твердость и испытанием на коррозию ASTM G28.
Проверка качества:
Проверка размеров:
Наружный диаметр, диаметр окружности болтов, размеры ступицы
Плоскостность и обработка поверхности (проверьте значение Ra с помощью профилометра)
Диаметр отверстия и толщина стенки
Расположение и расстояние между отверстиями для болтов
Проверка материала:
Положительная идентификация материала (PMI): РФА-тестирование для проверки:
Молибден: 15-17% (С-276)
Хром: 14,5-16,5%
Вольфрам: 3-4,5%
Нет значительного разбавления или замены
Механические испытания:
Предел прочности: минимум 100 тысяч фунтов на квадратный дюйм.
Предел текучести: минимум 40 тысяч фунтов на квадратный дюйм.
Удлинение: минимум 40%
Твердость: по Роквеллу B 100 максимум.
Коррозионные испытания (для критически важных служб):
ASTM G28, метод A: проверка скорости коррозии.<0.5 mm/month in boiling ferric sulfate-sulfuric acid
ASTM G48: Оценка устойчивости к точечной коррозии
Неразрушающий контроль:
Визуальный осмотр: 100% на наличие поверхностных дефектов, наплывов, трещин.
Испытание на проникновение жидкости: согласно ASTM E165 для всех готовых поверхностей.
Ультразвуковой контроль: для тяжелых-фланцев стен для проверки внутренней прочности.
Магнитные частицы: неприменимо (не-немагнитный материал).
Требования к документации:
Отчет о заводских испытаниях (MTR): полная отслеживаемость с помощью термического анализа
Отчеты NDE: сертифицированы квалифицированными специалистами.
Отчет PMI: проверка готового фланца
Диаграммы термообработки: записи времени-температуры
Сертификат соответствия: Подписанный сертификат
Особые соображения:
Маркировка: постоянная штамповка с низким-напряжением вне-области ступицы.
Прослеживаемость: номер плавки должен быть указан на фланце и в документации.
Упаковка: индивидуальная упаковка или защитное покрытие для морской перевозки.
Хранение: Перед установкой защищать от влаги и хлоридов.
Почему строгие закупки имеют значение:
Выход из строя фланца при работе с опасными химическими веществами может привести к катастрофическим выбросам, экологическому ущербу и угрозе безопасности персонала. Правильная спецификация и проверка гарантируют, что фланец Hastelloy C будет десятилетиями надежно работать,-без утечек в самых сложных условиях.