1. Что такое круглые бесшовные трубы из легированной стали 4140 и как «бесшовный» производственный процесс определяет их решающее преимущество?
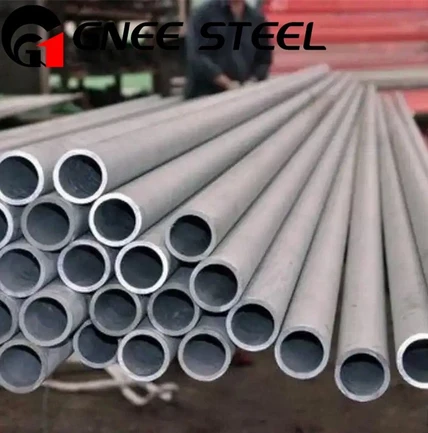
Круглые бесшовные трубы из легированной стали 4140 представляют собой полое цилиндрическое изделие, изготовленное из хромом-молибденовой стали AISI 4140, без каких-либо продольных сварных швов. Это достигается за счет производственного процесса, при котором полая трубка создается непосредственно из цельного круглого прутка, известного как «заготовка».
Наиболее распространенным методом создания бесшовных труб является процесс фрезерования на оправке. Он включает в себя следующие ключевые шаги:
Твердую нагретую заготовку из стали 4140 прокалывают насквозь на прошивном стане, образуя полую «оболочку».
Затем эту оболочку удлиняют и прокатывают по оправке для достижения желаемого диаметра, толщины стенки и длины.
Затем трубка дополнительно калибруется и обрабатывается для достижения точных размеров.
Важнейшим преимуществом этого бесшовного процесса является отсутствие продольного сварного шва. Это имеет серьезные последствия для производительности:
Структурная однородность: зернистая структура металла непрерывно течет по окружности трубы. Нет никаких -зон термического воздействия (HAZ) или потенциальных несоответствий, связанных со сваркой-, таких как включения, непровар или химические изменения.
Превосходная целостность давления: без сварного шва, который является потенциальной точкой отказа, труба может выдерживать более высокое внутреннее и внешнее давление. Прочность на разрыв одинакова по всей окружности.
Повышенный усталостный срок службы. Отсутствие сварного шва,-концентрирующего напряжение, означает, что бесшовные трубы обладают превосходной устойчивостью к усталостному разрушению при циклическом давлении, изгибе или скручивающих нагрузках. Вероятность появления трещин меньше.
Стабильная обрабатываемость и термообработка: однородная структура обеспечивает предсказуемое поведение во время обработки и стабильную реакцию на термообработку по всей детали, в отличие от труб DOM, где область сварного шва может вести себя немного по-разному.
По сути, бесшовные трубы 4140 — это выбор премиум-класса для самых требовательных применений, где абсолютная надежность, способность выдерживать высокое-давление и максимальная усталостная прочность не-не подлежат обсуждению.
2. В каких случаях применения высоких-напряжений бесшовные круглые трубы 4140 являются обязательным выбором по сравнению с более дешевыми сварными альтернативами, такими как трубы DOM?
Выбор бесшовных круглых труб 4140 обусловлен тем, что последствия неисправности катастрофичны, что оправдывает их более высокую стоимость по сравнению с натянутыми на оправке (DOM) или другими сварными трубами.
Критические приложения:
Скважинные инструменты для нефти и газа:
Компоненты: УБТ, корпуса забойных двигателей, эксплуатационные насосно-компрессорные трубы и стволы перфорационных пистолетов.
Причина: эти инструменты работают на многие мили под землей, подвергаясь экстремальному внешнему давлению разрушения, высокому внутреннему давлению разрыва, сильному скручиванию и ударным нагрузкам. Разрушение сварного шва в таких условиях будет иметь катастрофические последствия, а его устранение будет невероятно дорогостоящим. Однородность бесшовных труб имеет важное значение для безопасности и надежности.
Гидравлические цилиндры для систем высокого-давления:
Компоненты: цилиндр или корпус гидравлических цилиндров в машинах для литья под давлением, камнедробилках и тяжелых-промышленных прессах.
Причина: хотя DOM отлично подходит для многих баллонов, бесшовная сталь 4140 предназначена для систем, работающих при сверхвысоких давлениях (например, 5000 фунтов на квадратный дюйм и выше). Гарантированная однородность бесшовной трубы гарантирует отсутствие слабых мест для разрыва давления, который может быть смертельным.
Компоненты аэрокосмической и оборонной промышленности:
Компоненты: цилиндры приводов органов управления полетом, компоненты шасси, корпуса ракетных двигателей и элементы конструкции высоко-летательных аппаратов.
Причина. Эти приложения требуют максимального соотношения прочности-к-весу и усталостной долговечности. Строгие стандарты сертификации для аэрокосмической отрасли часто требуют бесшовной конструкции, чтобы исключить изменчивость и накладные расходы на проверку, связанные со сварным швом.
Высокопроизводительная-автомобильная промышленность:
Компоненты: каркасы безопасности (если это предписано санкционирующими органами), корпуса амортизаторов и топливные рампы-высокого давления.
Причина: в каркасе безопасности трубы должны поглощать огромную энергию удара, не раскалываясь по шву. Для амортизаторов и топливных магистралей сочетание высокого циклического давления и необходимость абсолютной надежности делает предпочтительным выбором бесшовные системы.
Вал вращающегося оборудования:
Компоненты: полые приводные валы, валы турбин и валы шпинделя.
Причина: когда полый вал используется для снижения веса или обслуживания, бесшовная конструкция обеспечивает идеальный баланс вращения и равномерную прочность на скручивание. Сварной шов может создать дисбаланс или точку концентрации напряжений, что приведет к усталостному разрушению.
Эмпирическое правило таково: если применение связано с экстремальными давлениями, высокой циклической усталостной нагрузкой, вращением под напряжением или если отказ может привести к значительной опасности или затратам, бесшовные трубы 4140 являются обязательным выбором.
3. Как прокаливаемость стали 4140 влияет на термообработку бесшовных труб-диаметра и какие микроструктурные проблемы характерны для трубок?
Превосходная прокаливаемость стали 4140, обеспечиваемая содержанием в ней хрома и молибдена, делает ее подходящей для термо-обработки изделий большого поперечного сечения-например, толстостенных-бесшовных труб. Закаливаемость гарантирует, что скорость охлаждения во время закалки будет достаточно высокой даже при внутреннем диаметре трубы (ID), чтобы сформировать прочную мартенситную структуру, а не более мягкие и слабые продукты превращения.
Процесс термообработки труб:
Используется стандартный процесс закалки и отпуска (Q&T):
Аустенизация: трубка нагревается до 1550 градусов по Фаренгейту - 1650 градусов по Фаренгейту (843 градусов - 899 градусов).
Закалка: быстро охлаждается, обычно при закалке в масле. Масло может циркулировать снаружи и часто внутри, чтобы обеспечить равномерное охлаждение как на наружном, так и на внутреннем диаметре.
Закалка: труба повторно нагревается до определенной температуры (например, 400 градусов по Фаренгейту - 1200 градусов по Фаренгейту / 204 градусов по Фаренгейту - 649 градусов) для достижения желаемого баланса твердости и ударной вязкости.
Уникальные микроструктурные проблемы для трубок:
Равномерное охлаждение. Основной задачей является достижение равномерной скорости охлаждения по всей толщине стенки. Внешний диаметр (НД) охлаждается первым при входе в закалочную среду, тогда как внутренний диаметр (ВД) охлаждается медленнее. Для труб с очень толстыми-стенными стенками это может привести к изменению микроструктуры и твердости, при этом внутренний диаметр будет немного мягче.
Смягчение: Это смягчается за счет свойственной сплаву прокаливаемости, а также за счет использования перемешиваемого масла и внутренних систем закалки. Молибден в стали 4140 особенно эффективен для обеспечения хорошей реакции на закалку в масле, даже в более толстых секциях.
Деформация и остаточное напряжение. Полая, часто тонкостенная-геометрия труб более подвержена деформации (овальность, изгиб) во время закалки, чем цельный стержень, из-за не-неравномерных напряжений при охлаждении. Кроме того, процесс закалки может зафиксировать значительные остаточные напряжения.
Смягчение: Точная фиксация (например, закалка в вертикальном положении) и обязательный цикл отпуска имеют решающее значение. Закалка не только устанавливает окончательные механические свойства, но и снимает вредные остаточные напряжения, стабилизируя геометрию.
Успешная термообработка бесшовных труб из стали 4140 основана на контроле этих факторов для получения трубы с однородной закаленной мартенситной микроструктурой от наружного до внутреннего диаметра, обеспечивающей равномерную высокую прочность по всей длине.
4. Каковы основные моменты обработки бесшовных труб 4140, особенно при подготовке их к использованию в прецизионном гидравлическом цилиндре?
Обработка бесшовных труб 4140 для высокоточных-применений, таких как цилиндры гидроцилиндров, требует тщательного планирования, чтобы сохранить целостность материала и обеспечить необходимые допуски и качество поверхности.
Ключевые соображения:
Начальное состояние:
Annealed vs. Pre-Hardened: Machining is almost always performed on tubing in the annealed condition, where the hardness is typically ~200 Brinell (~90 HRB). This ensures good machinability, tool life, and chip control. Attempting to machine tubing that has been through-hardened (>30 HRC) возможно, но требует твердосплавного инструмента, более медленных скоростей и намного дороже.
Основные операции механической обработки:
Поворот наружного диаметра: это просто и делается для достижения окончательного наружного диаметра, а также для создания уплотнительных и монтажных элементов.
Сверление удостоверения личности: это самая ответственная операция. Цель состоит в том, чтобы добиться идеально прямого, круглого и точного по размерам отверстия с превосходным качеством поверхности.
Инструменты. Используйте жесткие расточные оправки с острыми твердосплавными пластинами с положительным-передним наклоном, чтобы свести к минимуму прогиб и вибрацию, которые могут ухудшить качество поверхности и точность размеров.
Охлаждающая жидкость: используйте охлаждающую жидкость высокого-давления и большого-объема. Это не-обсуждается для:
Контроль нагрева: Предотвращение локального затвердевания и термической деформации.
Эвакуация стружки: вымывание длинной, вязкой стружки из глубокого отверстия, чтобы она не царапала только что обработанную поверхность.
Обработка поверхности: достижение требуемой шероховатости в микро-дюймах для гидравлического уплотнения.
Завершение удостоверения личности:
После расточки ИД практически всегда затачивается. Хонингование – это абразивный процесс, который:
Обеспечивает окончательный, жесткий размерный допуск.
Создает точный-штрихованный рисунок на поверхности, который идеально подходит для удержания масла и увеличения срока службы уплотнений поршня.
Обеспечивает очень низкую шероховатость поверхности (например, 8-16 микродюймов Ra), необходимую для функционирования динамического уплотнения без утечек и преждевременного износа.
Снятие стресса (если необходимо):
Если выполняется обширная асимметричная механическая обработка (например, сверление больших отверстий), может потребоваться термообработка для снятия напряжений.дозаключительная операция хонингования. Это гарантирует, что ствол не деформируется со временем и не потеряет свою точную округлость.
Окончательная термическая обработка:
После черновой обработки цилиндр цилиндра подвергался окончательной закалке и отпуску для достижения расчетной прочности и твердости, после чего следовало окончательное хонингование.
5. Как соотношение производительности-и-цены бесшовных труб 4140 позиционирует их в спектре доступной трубной продукции?
Бесшовные трубы 4140 занимают особое место в ряду трубной продукции с высокими-функциональными характеристиками, что оправдано их превосходными свойствами, но имеет более высокую цену.
Спектр соотношения-к-затрат:
Низкий уровень: стандартная труба ERW (электросварная сварка)
Производительность: Низкая. Имеет видимый, потенциально слабый сварной шов. Используется для транспортировки жидкости под низким-давлением и в конструкциях, где целостность не имеет решающего значения.
Стоимость: самая низкая.
Ценностное предложение: чистая-экономия средств для не-некритических применений.
Средний-диапазон: трубы DOM 1026/1018 (натянутые на оправке)
Производительность: Хорошая. Превосходная точность размеров и чистота поверхности. Сварной шов значительно улучшен, но остается теоретической точкой разрушения.
Стоимость: Умеренная.
Ценностное предложение: лучший баланс точности, стабильности и стоимости для большинства высококачественных механических применений и гидравлических цилиндров низкого-–-среднего давления.
Высокая-производительность: трубки 4140 DOM
Производительность: Высокая. Сочетает в себе прочность и прокаливаемость стали 4140 с точностью процесса DOM.
Стоимость: Высокая.
Ценное предложение: отлично подходит для высокопрочных-прецизионных компонентов, где сварной шов DOM считается приемлемым для расчетных напряжений (например, многие компоненты автомобилей и общего машиностроения).
Премиум/критическая производительность: бесшовные механические трубки 4140
Производительность: Высшая. Максимальная устойчивость к давлению, усталостная долговечность и структурная однородность. Сварного шва нет.
Стоимость: самая высокая.
Ценностное предложение: оправдано только тогда, когда приложение требует абсолютно высочайшего уровня надежности и производительности. Стоимость зависит не только от материала, но и от снижения риска. Последствия отказа скважинного инструмента, аэрокосмического привода или цилиндра сверх-высокого-давления настолько серьезны, что более высокая первоначальная стоимость бесшовных труб незначительна по сравнению с ценой отказа (простой, угроза безопасности, ущерб окружающей среде, потеря репутации).
В заключение отметим, что бесшовные трубы 4140 не являются изделием общего-назначения. Это специализированный инженерно--важный материал, выбранный тогда, когда его уникальные преимущества-однородность, устойчивость к давлению и усталостная прочность-существенны для функциональности и безопасности конечного продукта. Его ценность заключается в использовании технологий, которые в противном случае были бы невозможны или неприемлемо рискованны при использовании сварной альтернативы.